


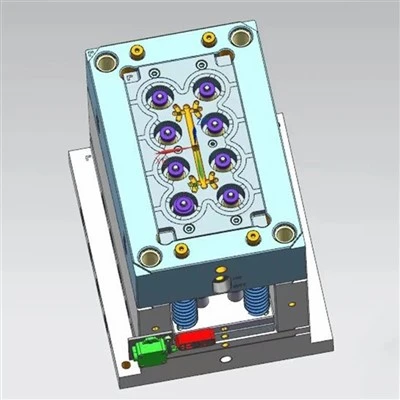
Форми за тяло на пластмасов тръбен вентил
Формите за тяло на клапан от пластмасова тръба изискват строг контрол върху преходите на дебелината на стената и уплътнителните интерфейси. Незначителна промяна в подравняването на сърцевината или недостатъчно охлаждане причинява изтъняване на стената, овалност на порта или изтичане при номинално налягане като PN16.
SUNJOY Mold изгражда персонализирани шприцформи, предназначени за компоненти за контрол на течности, включително корпуси на сферични кранове, дискове на дроселови клапани, корпуси на възвратни клапани и резбови съединения. Всеки инструмент е проектиран според вашия специфичен клас смола (напр. PVC-U, PVC-C, PP-R, PVDF) и параметри на пресата. Ние се фокусираме върху структурната твърдост, балансиран пълнеж на каналите и повтаряща се стабилност на размерите при дълги производствени серии.
Спецификации на продукта
|
Технически параметър |
Спецификация Диапазон |
|
Приложими смоли |
PVC-U, PVC-C, PP-R, PP-H, PVDF, ABS, HDPE |
|
Поддържани типове вентили |
Сферични кранове True Union, компактни сферични кранове, възвратни клапани, шибърни вентили, корпуси на дроселови клапи |
|
Конфигурация на кухината |
Единична кухина, 2 кухини, 4 кухини (Балансирано оформление, съответстващо на теглото на удара) |
|
Основни стандарти за плесени |
Hasco, DME, LKM или персонализирани |
|
Стомана за сърцевина и кухина |
DIN 1.2738, DIN 1.2311, DIN 1.2344 (H13), P20 или S136 / DIN 1.2316 (за корозивно PVC) |
|
Твърдост на стоманата |
Предварително-закален HRC 32-38; Закалени HRC 48-52 (за износващи се вложки) |
|
Runner System |
Изолиран студен канал, 3-плочен директен канал или термично регулиран горещ канал |
|
Изхвърлящ механизъм |
Плоча за отстраняване, изхвърляне на втулка, плъзгачи с ъглови щифтове или хидравлични изтеглячи на сърцевината |
|
Очакван живот на мухъл |
300 000 до 1000,000+ цикъла (в зависимост от марката стомана и поддръжката) |
|
Толерантност на размерите |
+/- 0.02 mm при критични диаметри на запечатване и диаметри на стъпката на резбата |
Предимства на продукта
Уплътняващи повърхности без{0}}флаш:Разделителните линии на местата за сядане на клапана и фланците на порта са прецизно-монтирани, за да елиминират пламъка, заобикаляйки вторичното отстраняване на грапаве и предотвратявайки байпаса на течността.
Конформна термична верига:Спиралните охлаждащи канали преминават плътно около секции с дебели-стени близо до леглата на клапаните и главините, като съкращават времената на цикъла и предотвратяват следи от потъване.
Независимо подравняване на ядрото:Устойчивите-направляващи колони, износващите се плочи и блокиращите блокове поддържат еднаква дебелина на стената в множество-кухини под високо налягане на впръскване.
Устойчиви-на корозия вложки:Вложките с кухини за агресивни смоли като PVC/PVDF използват предварително -закалена неръждаема стомана (S136 / 1.2316), за да устоят на питинг, причинен от разграждане на газ солна киселина.
Контрол на качеството и инспекция
Управление по ISO 9001:Операциите се придържат към протоколите ISO 9001, осигуряващи пълно проследяване от приема на суровини до окончателното опаковане в каси.
Проследимост на стоманата:Сертификатите за изпитване на мелницата (MTC), потвърждаващи химическия състав и твърдостта, се предоставят за всички сърцевини и плочи с кухини преди машинната обработка.
CMM метрология:Закалените блокове с кухини и завършените вложки се проверяват с помощта на CMM оборудване на Brown & Sharpe, за да се потвърдят толерансите на профила в рамките на +/- 0.005 mm.
Изпитване на хидравлично налягане:Водните и маслените канали са хидро-тествани при 10 бара, за да се провери целостта на уплътнението.
Персонализиране и инженерна поддръжка
Симулация на DFM & Moldflow:CAE анализите идентифицират заваръчните линии, въздушните капани и обемното свиване преди рязане на стомана, за да се балансира пълнежът на дебелостенни-тела.
Проектирано разположение на портата:Местата на вратите са разположени така, че да се избегне козметично увреждане на външните повърхности и да се предотврати остатъчна интерференция по вътрешните диаметри на уплътнението.
Интеграция на автоматизацията:Разположенията на хидравличните цилиндри и крайните превключватели се нанасят директно върху автоматизацията на пресата на вашата фабрика за последователност на издърпване на сърцевината-.
Обмен на данни:Ние приемаме формати STEP, IGES, Parasolid и SolidWorks, като предоставяме пълни 2D монтажни чертежи и 3D модели на разделителни линии за ваше-подписване.
Приложения
Общинска водна инфраструктура:Корпуси за сферични кранове и шибъри от PVC за водоразпределителни и канализационни мрежи.
Индустриални химически тръбопроводи:Устойчиви-на корозия корпуси (PP-R, PVDF, PVC-C) за тръбопроводи за химическа обработка и киселинни-отпадъци.
Селскостопанско напояване:Големи-обемни тела на напоителни клапани и бързо-съединителни фитинги, работещи под постоянно налягане.
Търговски ВиК и ОВК:Компоненти на спирателни-вентили, интегрирани в търговски водни щрангове и охладителни-системи със затворен цикъл.
След{0}}продажба и техническа поддръжка
Комплект аварийни резервни части:Всяка пратка включва спомагателни пружини, ежекторни щифтове, О-пръстени и специализирани компоненти за вложки.
Документация за паспорт на мухъл:Доставя се цифров и физически паспорт, съдържащ 2D чертежи на сглобяване, електрически/хидравлични схеми и сертификати за термична обработка.
Дистанционна диагностична поддръжка:Инженерите по инструменти осигуряват дистанционно видео отстраняване на неизправности и инструкции за коригираща обработка в рамките на 24 часа.
Глобален стандартен източник:Стандартизираните метрични компоненти (Hasco/DME) позволяват местно снабдяване с резервни водещи щифтове и втулки в Северна Америка и Европа.
ЧЗВ
Въпрос: Как предотвратявате светкавицата върху уплътнителните повърхности на тялото на клапана?
О: Комбинираме високо-прецизна CNC обработка с ръчно-монтирана сърцевина-и-съвпадение на кухина. Освен това изчисляваме прецизните тонажи на затягане и интегрираме здрави странични-заключващи конусовидни блокове, за да предотвратим отделяне на плочата по време на инжектиране.
В: Коя марка стомана е необходима за формоване на корозивно PVC?
О: Ние определяме предварително-закалена неръждаема стомана (DIN 1.2316 или S136) за сърцевини и вложки с кухини. Това предотвратява питинг, причинен от газ солна киселина, отделян по време на високо-температурна обработка на полимера, като предпазва повърхността и живота на инструмента.
Въпрос: Какво е стандартното време за изпълнение на инструментите?
О: Сроковете за изпълнение на инструментите варират от 35 до 55 дни, продиктувани от броя на кухините и механиката на-издърпване на ядрото. Подробните графици на етапи се издават при стартирането на проекта и се актуализират всяка седмица с изображения на напредъка.
Въпрос: Как се постига еднаква дебелина на стените при тела с дебели-стени?
О: Симулациите на Moldflow оценяват обемното свиване и скоростите на охлаждане преди машинната обработка. Неравномерните или конформни охлаждащи линии са интегрирани директно около фланцовите главини и зоните на седлото, за да се елиминира диференциалното охлаждане и изкривяването.
В: Какво включва доставката на пробата T1?
A: Пратка T1 включва 10 до 20 формовани проби от определената от вас смола, пълен отчет за размерите на CMM, регистрационни файлове на параметрите на инжектиране и видеозапис на последователността на отваряне и затваряне на формата.
Популярни тагове: форми за пластмасови тръбни клапани, производители, доставчици, фабрики за пластмасови тръбни корпуси на клапани
Един чифт
НеСледваща
Форми за фланци за PVC тръбиМоже да харесаш също



Изпрати запитване