


Форми за фланци за PVC тръби
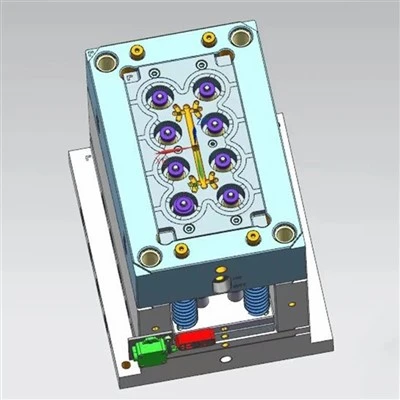
Фланците за PVC тръби изискват строг контрол върху обемното свиване, скоростите на охлаждане и структурната цялост около шаблоните на отворите за болтове, за да издържат на номинално налягане на индустриалната течност. Тези шприцформи са създадени специално за-производители на тръбни фитинги с голям капацитет, работещи с автоматизирани производствени клетки.
Конфигурацията на инструментите съответства на конкретен тонаж на затягане, разстояние-за свързващи пръти и цели за време на цикъл. Механизмите за затваряне и изхвърляне са проектирани така, че да предотвратяват термичното разграждане на PVC, да елиминират следите от потъване при кръстовища с тежки ребра и да доставят компоненти със стабилни размери, готови за поставяне на уплътнение и валидиране на налягането на разрушаване.
Спецификации на продукта
|
Параметър |
Подробности за спецификацията |
|
Приложими стандарти |
ASTM D2467 (Списък 80), DIN 8063, ISO 7005-1, JIS B2220 |
|
Видове фланци |
Плъзгащи се{0}}, резбови, глухи, гнездо-заварени, свободни/резервни фланци |
|
Гама размери |
DN15 до DN400 (1/2 инча до 16 инча) |
|
Конфигурация на кухината |
Единична-кухина или много-кухина (балансирано оформление на плъзгача) |
|
Стомана за сърцевина и кухина |
DIN 1.2738, DIN 2316, H13 (HRC 48-52 след вакуумно закаляване) |
|
Основа за мухъл |
Стандартни сменяеми плочи LKM, DME, HASCO |
|
Гейтинг система |
Sub-gate, Edge gate или Direct Sprue с опции за-вентил |
|
Изхвърлящ механизъм |
Демонтираща плоча, ежекторни щифтове или синхронизирано действие на плъзгача за отвори за болтове |
|
Охлаждаща архитектура |
Спирални и преградни охлаждащи вериги, картографирани чрез симулация на Moldflow |
|
Очакван живот на инструмента |
500 000 до 1 000 000 производствени цикъла (с планирана поддръжка) |
Предимства на продукта
Термично регулиране:Стратегическото разполагане на охладителната линия около тежките-стенни главини и повърхностите на фланците минимизира диференциалното свиване, предотвратявайки изкривяване и неравни повърхности за сядане.
Позиционна стабилност:Основните щифтове, оформящи кръгове на болтове, са пробити с CNC -приспособления и осигурени с-ключове против въртене, за да се поддържа толерансът на диаметъра на кръговия кръг (PCD) при големи-обеми.
Динамика на потока на смолата:Повърхностите на плъзгачите се отличават с огледално-полирани покрития SPI A2 с контролирани ъгли на наклон, елиминиращи мъртвите зони, където чувствителната-на топлина PVC смола се разгражда.
Структурна твърдост:Издръжливите-подпорни колони и дебелите опорни плочи предотвратяват деформацията на формата при високи налягания на впръскване.
Контрол на качеството и инспекция
Проследимост на материала:Докладите от тестовете на материалите (MTR) проверяват химическия състав и нивата на твърдост за всички стомани за сърцевина, кухина и матрица.
Проверка на размерите:Завършените стоманени компоненти и първоначалните пробни части се проверяват с помощта на координатни измервателни машини (CMM) спрямо 3D CAD модели.
Проверка на производителността:Пробните формовани фланци са подложени на проверки за пускане/не{0}}извършване на габарит за PCD на отвора за болтове, успоредност на дебелината и подкрепа за изпитване на хидростатично налягане на разрушаване.
Документация за доставка:Доставките включват пълни доклади от изпитанията, регистрационни листове с параметри (температура на стопилка, скорост на впръскване, време за охлаждане) и 20 пробни части.
Персонализиране и инженерна поддръжка
Симулация на DFM & Moldflow:Изпратените чертежи на части се подлагат на структурен и термичен анализ, за да се идентифицират заваръчни линии, въздушни капани и следи от потъване преди рязане на стомана.
Модификации на фланеца:Опциите за персонализиране включват не-стандартен брой болтове, повдигнати-размери на лицето или интегрирани жлебове за О-пръстен.
Модулни вложки:Конструкциите на взаимозаменяеми вложки позволяват множество оценки на налягането (напр. PN10 срещу PN16), като се използва една единствена основна основа на формата.
Приложения
Общинска водна инфраструктура:Пречиствателни станции, разпределение на питейна вода и канализационни системи.
Промишлена обработка на течности:Инсталации за химическа обработка, изискващи устойчиви на корозия тръбопроводи-.
Селскостопанско напояване:Високо{0}}обемни селскостопански централни и под-главни разпределителни линии на колектора.
Търговски ВиК:ОВК контури за охладена вода и дренажни мрежи на търговски обекти.
След{0}}продажба и техническа поддръжка
Пакет резервни части:Доставя се със стандартен резервен комплект, съдържащ взаимозаменяеми ежекторни щифтове, пружини, О-пръстени и локализирани вложки за сърцевина.
Техническа документация:Пълни 2D/3D монтажни чертежи, електрически схеми (за горещи канали) и ръководства за поддръжка, предоставени чрез защитен цифров трансфер.
Дистанционна инженерна поддръжка:Налична директна видео помощ за коригиране на цикъла за отстраняване на неизправности, намаляване на светкавицата или рутинна поддръжка.
ЧЗВ
В: Как се предотвратява разграждането на PVC смолата в системата на плъзгача по време на дълги производствени серии?
О: Балансираните оформления с къси-пътеки се отличават с опростени,-полирани преходи (финиш SPI A2), които елиминират острите ъгли и мъртвите зони, където PVC може да застоя. Температурите на дюзата и колектора са стриктно калибрирани, за да се предотврати локално прегряване.
Въпрос: Коя марка стомана се препоръчва за PVC фланци от-висок обем Schedule 80?
A: Стомана DIN 1.2738 или H13 е специфицирана за сърцевина и кухини, вакуум-закалена до HRC 48-52 за издръжливост над 800 000 цикъла. Опционално хромирано покритие или вложки от неръждаема стомана могат да бъдат приложени за устойчивост на корозия от отделяне на солна киселина по време на обработката.
В: Как шаблонът на отворите за болтове се поддържа в рамките на толеранса във времето?
О: Отворите за болтове се формират с помощта на твърди, направлявани сърцевини, закотвени в стъпаловидни джобове, а не просто пресоване. Анти{2}}ротационни ключове и топлинно-обработени водещи стълбове елиминират страничното изместване при високи налягания на затягане и впръскване.
В: Какво е стандартното време за изпълнение от потвърждаване на поръчката до изпробване на матрицата?
О: Времето за доставка варира от 35 до 55 дни в зависимост от размера на фланеца, броя на кухините и сложността. Това обхваща DFM преглед, подготовка на стомана, CNC обработка, EDM, сглобяване на стенд и вземане на проби от T1.
Въпрос: Какви файлови формати са необходими за започване на DFM анализ?
О: Приемат се 3D CAD формати, включително STEP, IGES, Parasolid (.x_t) и SolidWorks файлове, заедно с 2D чертежи, указващи критични толеранси, повърхностни покрития и целеви степени на материала.
В: Извършват ли се пробни тестове с действителен PVC материал преди изпращане?
A: Да. Всяка форма се подлага на T1 изпитания, като се използват-специфицирани от клиента формули на PVC смола, подкрепени от пробни видеозаписи, регистрационни файлове на параметри и физически проби с проверени размери за окончателно подписване-.
Популярни тагове: pvc тръбни фланцови форми, Китай pvc тръбни фланцови форми производители, доставчици, фабрика
Следваща
Тръбни форми за PVC тръбиМоже да харесаш също


Изпрати запитване